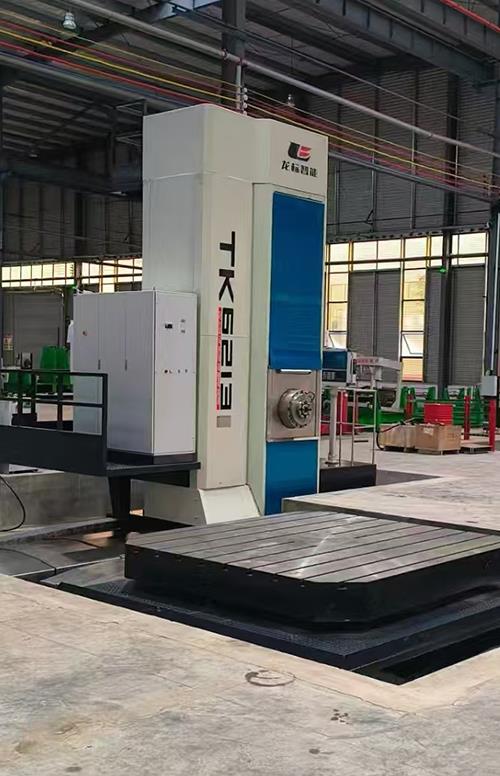
数控刨台镗铣床的工作台沿床身纵向移动(X轴),承载工件重量可达数十吨至上百吨,其驱动系统的刚性和定位精度直接影响大型零件的加工质量。由于工件重量大、惯性大,工作台驱动系统必须克服巨大的静摩擦力和切削力,同时保证在低速进给(如20mm/min)时无爬行现象,在高速移动(如6000mm/min)时定位准确。
现代数控刨台镗铣床广泛采用双伺服电机驱动双齿轮齿条消隙结构。在床身两侧各安装一套齿轮齿条,由两台伺服电机经减速机同步驱动。两个齿轮与同一齿条啮合,通过电气预紧(给从电机施加反向扭矩,通常为额定扭矩的10%-20%)消除齿侧间隙。工作台下方设置液压夹紧装置,在停止时锁紧防止切削力引起位移。光栅尺(分辨率0.001mm)安装在工作台侧面,与驱动系统形成全闭环控制。实测数据表明,采用双齿轮消隙后,反向间隙可从0.02mm降至0.002mm,定位精度从±0.015mm提升至±0.005mm。
长期使用中,齿轮磨损和齿条接缝处的“冲击”是影响精度的主要因素。当工作台通过齿条接缝时(齿条标准长度为1m或1.5m),齿轮与齿条的啮合刚度发生变化,可能产生微小冲击。解决方案包括:选用高精度齿条(DIN 6级或以上),在接缝处进行配磨;优化伺服驱动器的速度环和位置环参数,减小冲击响应。某重型机械厂在加工轧机机架时,因齿条接缝处冲击导致工作台定位偏差0.015mm,通过调整伺服参数并重新校准光栅尺,将偏差控制在0.005mm以内。建议每半年检查齿轮磨损情况,当齿面磨损超过0.1mm时需更换齿轮或调整预紧力,并每年使用激光干涉仪对X轴进行全行程精度补偿。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN