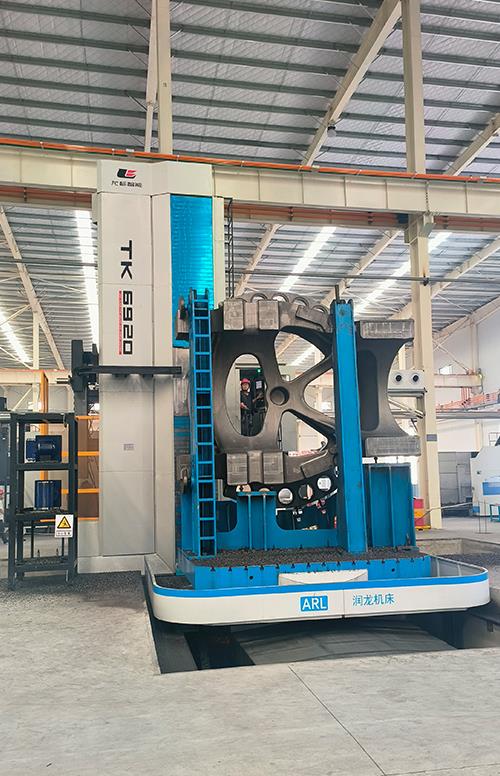
正挂式数控落地镗铣床的滑枕(或称镗杆)作为主轴系统的支撑和进给部件,其伸出长度在加工过程中根据工件尺寸动态变化。当滑枕伸出较长(超过800毫米)时,自重产生的挠曲变形对加工精度的影响不容忽视。以滑枕截面尺寸300×300毫米、伸出长度1500毫米为例,仅自重引起的端部下垂量可达0.08~0.12毫米。对于需要加工深孔或大跨距平面的工件,这一变形量远超过精加工公差允许范围。更为复杂的是,滑枕的挠曲并非固定值,而是随着伸出长度的变化和主轴转速的高低动态波动。当滑枕缩回时(伸出量小于300毫米),挠曲量几乎为零;当滑枕逐渐伸出至最大行程时,挠曲量非线性增加,尤其在伸出超过1000毫米后,下垂量呈现加速增长趋势。主轴在高速旋转时产生的离心力和切削反力也会叠加作用于滑枕,使实际变形量进一步加大。
为抵消滑枕挠曲变形,正挂式数控落地镗铣床通常配备液压平衡补偿系统。该系统在滑枕下方设置若干组液压支撑缸(通常为3~5组,沿滑枕长度方向均布),每个支撑缸独立控制,根据滑枕实时伸出位置动态调整支撑力分布。液压系统的工作压力为5~8兆帕,采用比例伺服阀精确控制每个支撑缸的输出力,控制精度达到±0.1千牛。补偿力的分布策略遵循“前重后轻”原则:滑枕前端(靠近刀具端)承受的切削力和自重叠加,所需支撑力最大;滑枕后端(靠近主轴箱端)受力相对较小。支撑力的设定需通过实际测量标定,使用激光位移传感器或电感式测微仪实时监测滑枕前端和下端的位移量,调整各支撑缸压力值直至滑枕在任意伸出位置的下垂量均不超过0.015毫米/米。液压平衡系统的响应速度同样关键,当滑枕快速移动(速度超过5米/分钟)时,支撑力变化应同步完成,滞后时间不应超过50毫秒,否则在加减速阶段会产生瞬时挠曲波动。
液压平衡系统的油液清洁度管理直接影响其工作可靠性。液压油应采用ISO VG46抗磨液压油,系统清洁度应达到NAS 7级(ISO 4406 16/14/11)以上。每季度检测油液污染度,若超标应及时更换滤芯(过滤精度5微米)。液压缸密封件每运行4000小时应检查一次,若发现内泄漏(滑枕在锁定状态下每分钟下沉超过0.02毫米),则需更换密封件并重新标定系统。除液压补偿外,数控系统还集成了挠曲误差软件补偿功能。通过建立滑枕挠曲变形的数学模型(考虑伸出长度、主轴转速、切削力三要素),将理论变形量转化为各轴坐标修正值,叠加至NC指令中。例如,当滑枕伸出1200毫米进行镗孔加工时,系统自动在Y轴正向补偿0.08毫米,同时调整B轴角度以校正滑枕轴线倾斜。软件补偿与液压补偿形成双重保障,前者负责静态挠曲预补偿,后者负责动态负载波动补偿。实际应用中,操作人员应每半年使用标准检验棒(长度与滑枕最大行程一致)进行一次综合精度检测,在滑枕不同伸出位置测量检验棒端的径向跳动和下垂量。若实测值与补偿设定值偏差超过0.015毫米,则需重新标定补偿曲线,更新数控系统中的补偿参数表。通过液压平衡补偿与软件误差校正的双重协同,正挂式数控落地镗铣床在滑枕全行程范围内的定位精度可控制在0.02毫米以内,大型深孔和长跨距平面加工的尺寸一致性得到根本保障。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN