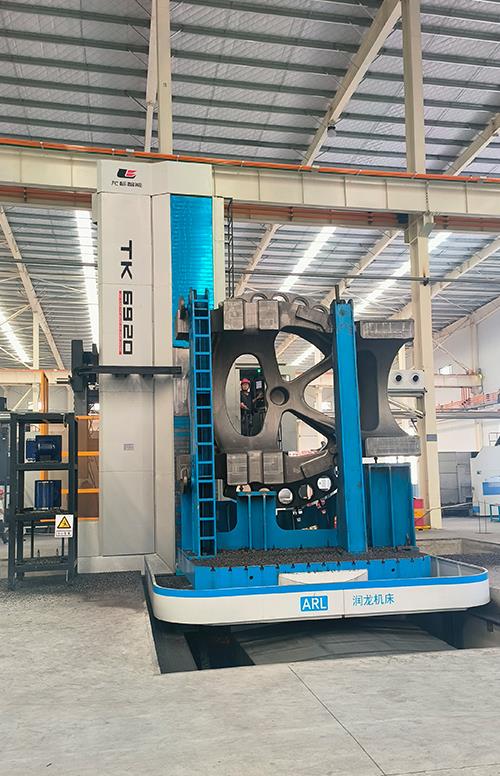
镗铣床长期处于重载、断续切削工况,若维护不当,易出现主轴异响、导轨磨损、换刀故障等问题。本文提供一套系统性日常维护方案及常见故障排除方法。
一、每日维护(每班次)
清洁:加工结束后,用风枪吹净工作台、导轨护罩及主轴锥孔内的切屑。尤其注意清理滑枕内腔的积屑,防止卡死伸缩护板。
润滑检查:检查集中润滑站油位,确保导轨油(ISO VG 68)不低于下限。手动润滑稀油点的部位(如丝杠轴承座)每班加注一次。观察回油管是否通畅,避免润滑油外漏。
冷却液:检查切削液浓度及PH值(应保持在8.5~9.5),补充原液;过滤网或纸质过滤器堵塞时及时清洗或更换。
空运行测试:开机后以快速进给(G00)遍历X/Y/Z轴,听是否有异常摩擦声;主轴分别在低、中、高三档转速运转5分钟,监测振动与温升。
二、每周/每月维护
精度检测:用水平仪校正床身水平,每米偏差应≤0.02 mm。检查工作台与主轴端面的平行度,以及主轴轴线对工作台移动的垂直度。
紧固件检查:使用扭矩扳手复紧主轴箱与滑枕的连接螺栓、刀柄拉钉及工作台T型槽螺母。振动较大的设备,需涂抹螺纹锁固胶。
滤芯与皮带:液压站回油滤芯每500小时更换一次;主轴驱动皮带张紧力以拇指按压下沉10~15 mm为宜,磨损或龟裂立即更换。
防护装置:检查各轴伸缩护罩、风琴罩是否有破损,防止切屑进入导轨面。电子式限位开关测试响应距离,确保硬限位有效。
三、常见故障排除
| 故障现象 | 可能原因 | 处理方法 |
|---|---|---|
| 主轴无法定向 | 编码器损坏或皮带打滑 | 清洁编码器光栅盘;调整皮带张力或更换同步带 |
| 镗孔出现振纹 | 镗杆悬伸过长、切削参数不合理 | 缩短悬伸长度至≤5倍直径;降低主轴转速,增加每转进给 |
| 工作台移动爬行 | 导轨润滑不足或镶条过紧 | 检查油路分配器各出口出油量;适当松退镶条调整螺钉 |
| 换刀时掉刀 | 拉爪疲劳或碟簧断裂 | 拆下主轴拉刀机构,检查碟簧组是否开裂;更换拉爪并测试拉刀力(应≥1.8倍刀重) |
| 数控系统报警“跟踪误差过大” | 伺服电机编码器故障或机械卡滞 | 手动盘轴检查是否卡死;互换伺服驱动器与电机测试 |
四、长期停用与重启
镗铣床若停用超过一个月,应在导轨表面涂抹防锈油,主轴锥孔塞入干燥棉布,并每月手动旋转丝杠一次,防止锈蚀。重新启用前,检查电气柜湿度(不应大于70%),预热主轴30分钟,低速跑合丝杠副,待各油路充分循环后再投入生产。
建立设备“一机一档”维护记录,登记每次故障现象、更换零件及参数调整值。定期组织操作人员培训,提高日常点检质量。科学的维护管理可使镗铣床寿命延长至15年以上,并持续保持出厂精度的80%以上。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN