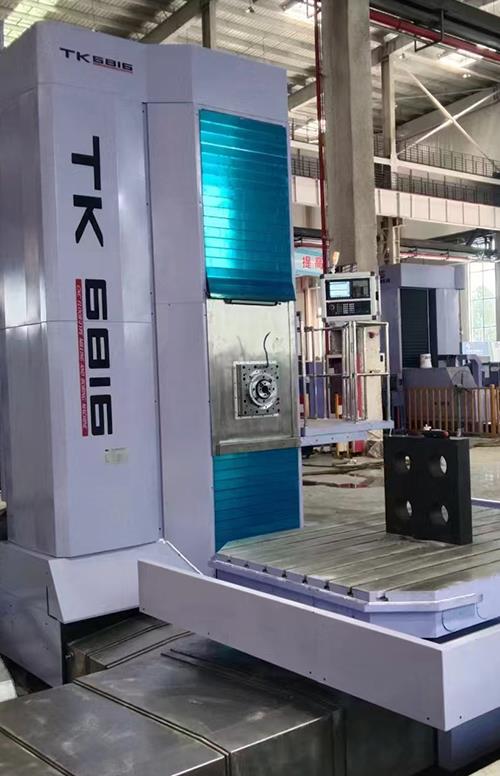
镗铣床在加工复杂箱体、模具及多面体工件时,常需更换不同类型附件头,包括直角铣头、万向角度头、加长头、平旋盘等,以实现五面体加工或特定角度孔的钻铣。传统手动换头方式耗时30分钟以上,且需重新对刀、测量刀具长度,严重影响设备利用率和加工精度一致性。现代大型镗铣床通过集成附件头自动交换系统,将换头时间缩短至2-5分钟,实现无人化加工。
附件头自动交换系统的核心由头库(可容纳4-12个附件头)、主轴端C轴准停定位、液压拉爪机构和智能识别系统组成。每个附件头内置编码器芯片,存储其重量、尺寸、扭矩限制、刀具补偿等参数。换头流程:主轴移动至头库指定位置,C轴旋转至啮合角度,主轴自动松刀,头库锁紧装置打开,主轴提取新头并完成拉紧。重复定位精度取决于主轴锥孔(BT50或HSK)与附件头锥柄的配合精度。HSK刀柄因双面接触结构,定位精度优于BT系列,重复定位精度可达±0.002mm。
影响自动换头精度的主要因素包括:锥孔清洁度(铁屑或油污导致定位偏差)、C轴定位误差以及拉爪磨损。维护要点:每班次使用专用清洁棒清理主轴锥孔;每月检查拉爪夹紧力(用专用测力计检测,应在15-20kN范围内);每半年校准头库位置与主轴坐标系的相对关系。某风电齿轮箱加工项目,采用自动换头系统后,换头总时间从2.5小时缩短至12分钟,首件合格率从80%提升至98%。建议操作人员每次换头后执行刀具长度自动测量程序,确保补偿值准确无误。对于长期使用后的拉爪磨损,当夹紧力下降超过10%时需整套更换,避免加工中附件头松脱引发的安全事故。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN