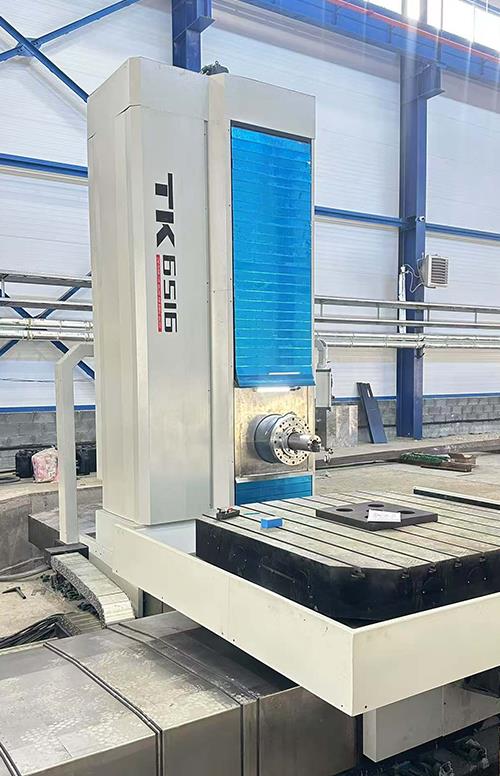
数控刨台镗铣床的主轴箱通常侧挂在立柱上,滑枕从主轴箱前端伸出(W轴),在加工大型工件的深孔或侧面时,滑枕伸出长度可达1-2m。滑枕在伸出状态下,因自重产生下垂挠度,同时主轴轴承发热和滑枕导轨摩擦产生热伸长,这两种误差叠加将严重影响镗孔的同轴度和位置度。以截面300×300mm滑枕伸出1.5m为例,自重下垂约0.05mm,热伸长在连续运转2小时后可达0.03-0.04mm。
现代数控刨台镗铣床采用多传感器综合补偿策略。在滑枕前端安装电涡流位移传感器,实时测量滑枕中心线的实际偏移量;在主轴前轴承、滑枕导轨及主轴箱壳体布置PT100温度传感器,监测温度分布。数控系统根据位移和温度信号,通过内置热-力耦合模型计算综合偏差,自动修正W轴和Z轴坐标指令。补偿精度可达0.005mm。此外,滑枕下方设置液压辅助支撑油缸,根据伸出长度自动调节支撑力,抵消部分自重,与系统补偿形成“主动+被动”双重保障。
某航空零件加工案例中,数控刨台镗铣床加工钛合金机匣,原需多次手动补偿。采用综合补偿系统后,连续加工4小时无需干预,镗孔尺寸稳定在±0.005mm以内,圆柱度0.008mm,加工效率提升30%。建议每季度使用激光干涉仪检测滑枕下垂量,与补偿值比对,必要时重新校准补偿曲线;每半年检查液压支撑缸密封件,保证油压稳定。滑枕前端可加装辅助支撑架,在超长伸出工况下进一步减小变形。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN