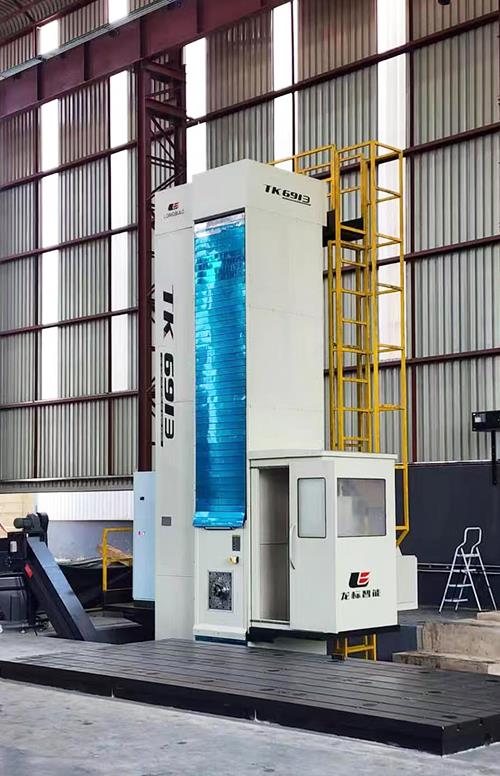
正挂式数控落地镗铣床作为大型零部件精密加工的核心装备,广泛应用于核电、船舶、工程机械及航空航天等领域。其主轴系统在高速运转过程中,轴承摩擦和电机发热导致主轴组件产生显著温升,热变形是影响加工精度的最主要因素之一。实测数据表明,主轴在连续运转4小时后,前端轴承部位温升可达25~30℃,主轴轴向热伸长量约为0.08~0.12毫米,径向跳动增量约0.015~0.025毫米。对于加工精度要求达到IT6级的精密孔系和端面,这种热变形足以使工件超差报废。热变形的分布呈现明显的非均匀性特征:主轴前端(靠近刀具侧)温升高于后端,上部温升高于下部,导致主轴轴线同时发生伸长和倾斜,在悬伸300毫米的刀具上可产生0.05毫米以上的综合位置偏差。更复杂的是,热变形具有明显的滞后效应——机床启动后前2小时温升速率最快(约8℃/小时),随后逐渐减缓,至4~6小时达到热平衡状态。若在此期间进行精度补偿,其补偿值必须随运行时间动态调整,而非固定不变。
为抑制热变形对加工精度的影响,正挂式数控落地镗铣床通常采取结构优化与主动补偿相结合的策略。结构层面,主轴套筒采用对称式设计并配置循环冷却系统,冷却油通过主轴轴承座和电机壳体内部的螺旋通道连续流动,将热量强制带出。冷却油温应控制在20±1℃范围内,流量不低于8升/分钟,进出口温差不大于2℃。主轴箱体采用高导热系数的球墨铸铁材料,配合合理的散热筋板布局,提升被动散热能力。主轴轴承选用角接触球轴承(主轴前端)和圆柱滚子轴承(主轴后端)的组合配置,前端轴承采用轻预紧(预紧力约200牛),既保证刚性又控制发热。补偿技术方面,现代正挂式数控落地镗铣床配备主轴热伸长实时监测与补偿系统。在主轴后端安装高精度位移传感器(分辨率0.1微米),直接测量主轴相对于主轴箱的轴向位移,补偿值实时反馈至数控系统,叠加至Z轴进给指令中。同时,在主轴前端轴承座、电机壳体、主轴箱体等关键部位埋设PT100铂热电阻(精度A级,允差±0.15℃),温度信号经采集模块输入补偿控制器。基于热传导理论和实验数据建立主轴热变形数学模型,该模型包含热源强度、导热路径、对流边界条件等参数,能够预测任意工况下的热伸长量。对于主轴倾斜变形,则通过Y轴和B轴(主轴摆动轴)的联动补偿来校正。
实际加工中,操作人员应根据工艺要求选择适当的补偿模式。粗加工阶段(余量较大、精度要求相对宽松),可采用基于温度场预测的前馈补偿模式,补偿频率为每10分钟一次。精加工阶段(最终尺寸和精度成型),必须切换至传感器实时反馈的闭环补偿模式,补偿更新周期不超过1秒。补偿系统投入运行前,应使用标准试件(如ISO 10791规定的五面加工试件)进行验证,在主轴转速1500转/分钟、连续运行8小时的条件下,试件孔系的位置度误差应不超过0.025毫米。每季度对补偿系统进行标定,使用激光干涉仪测量主轴实际热伸长量并与补偿模型输出值比对,偏差超过0.01毫米时需修正模型系数。操作规范层面,建议在每天开机后进行30分钟的空载热机运行,使主轴系统充分预热并达到热平衡状态,然后再进行工件找正和加工。长时间停机(超过2小时)后再次启动时,也应进行短时热机。通过热变形补偿技术与规范操作相结合,正挂式数控落地镗铣床的加工精度稳定性可提升60%以上,精密孔系的加工合格率稳定在99.5%以上,热变形对批量加工一致性的影响被有效控制在公差范围之内。
Copyright © 2025 青岛龙标智能装备有限公司 www.qdlbzn.com All rights reserved 鲁ICP备2021010507号-1

 EN